


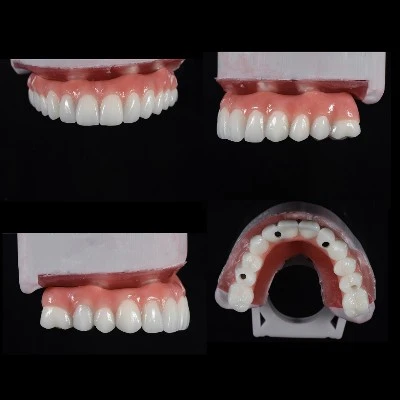


Digitaalinen hammasproteesi on täydellinen tai osittainen irrotettava proteesi, joka on suunniteltu ja valmistettu aCAD/CAM-työnkulku- intraoraalinen skannaus, tietokoneavusteinen suunnittelu ja vähentävä jyrsintä taiadditiivinen 3D-tulostus- tavanomaisten jäljennös- ja pullopakkaustekniikoiden sijaan.
Thedigitaalisen hammasproteesin tarkkuussitä ei määritä mikään yksittäinen kone, materiaali tai ohjelmistoalusta. Se on yhdistetty tulos siitä, kuinka tarkasti kukin vaihedigitaalinen hammasproteesi työnkulkuvangitsee, kääntää ja toistaa potilaan suun anatomian.
Hammaslääkäreille ja hammaslaboratorioille tämä tarkoittaa sitädigitaalisen hammasproteesin tarkkuus, lopullinen istuvuus, okkluusio, retentio ja tuolin reunan säädön määrä riippuvat kaikki siitä, kuinka hyvin koko työnkulkua ohjataan.

Viisi vaihetta, jotka määrittävät digitaalisen hammasproteesin tarkkuuden
Digitaalinen hammasproteesin tarkkuus on ketju, ja jokainen lenkki joko säilyttää tai heikentää alkuperäisen anatomian mittatotuutta. Viisi vaihetta ovat tiedonkeruu, leukasuhteen tallennus, CAD-suunnittelu, valmistusmenetelmä ja materiaalin käyttäytyminen.
Missä tahansa vaiheessa esiintyvä virhe leviää myötävirtaan - 100 mikronin skannausepätarkkuudesta tulee 150 mikronin kantapoikkeama suunnittelun interpoloinnin jälkeen ja mahdollisesti suurempi polymeroinnin kutistumisen jälkeen valmistuksen aikana.
Tarkan digitaalisen hammasproteesin erottaa epätarkasta on se, kuinka hyvin kukin vaihe hallitsee omaa virhebudjettiaan ja kuinka tiiviisti nämä vaiheet on integroitu.
Tästä syystädigitaalisen hammasproteesin valmistustulee arvioida kokonaisena prosessina sen sijaan, että katsottaisiin vain skanneria, CAD-ohjelmistoa, jyrsintä tai 3D-tulostinta.
Suunsisäinen skannaus ja digitaalinen hammasproteesin tarkkuus
Todellisuus vs. tarkkuus
Kaksi mittaria määrittelee skannerin suorituskyvyn, ja niiden sekoittaminen johtaa vääriin laitevalintoihin.
Totuusmittaa kuinka lähellä skannattu data on todellista fyysistä anatomiaa - systemaattista poikkeamaa todellisuudesta.
Tarkkuus, jota kutsutaan myös toistettavuudelle, mittaa, kuinka johdonmukaisesti skanneri tuottaa saman tuloksen useilla saman objektin skannauksilla.
Skanneri voi olla erittäin tarkka, mutta silti jatkuvasti epätarkka ja tuottaa joka kerta saman väärän mallin.
Hampaattomille kaarille totuus on tärkeämpää kuin tarkkuus. Limakalvo on liikkuva, puristuva ja siitä puuttuu kiinteitä vertailupisteitä, kuten hampaiden pinnat.Hampattoman kaaren skannauson siksi pohjimmiltaan vaikeampaa kuin hampaiden kaaren skannaus, jolla on selkeä hampaiden anatomia, ompeleen kohdistusta varten.
Tämän ensimmäisen vaiheen tarkkuus vaikuttaa suoraan myöhempäänhammasproteesin pohjan tarkkuusja kudossopeutuminen.
Skanneritekniikka ja sen rajoitukset
Nykyiset intraoraaliset skannerit käyttävät optisia periaatteita, kuten konfokaalimikroskopiaa, kolmiomittausta tai optista koherenssitomografiaa. Jokaisella on kompromisseja sen suhteen, kuinka se käsittelee hampaatonta kaaria:
|
Skannerin periaate |
Vahvuus |
Hampattomien kaarien rajoitus |
|
Konfokaalinen optinen skannaus |
Korkea todenmukaisuus sileillä pinnoilla; käsittelee hyvin kosteita peltoja |
Ompelevirheitä pitkillä, ominaisuuksittomilla jänteillä |
|
Triangulaatioon perustuva skannaus |
Nopea sieppaus; tehokas selkeästi määritellylle pintaanatomialle |
Voi kamppailla kiiltävän limakalvon ja syvien eteisten kanssa |
|
Optinen koherenssitomografia |
Syväpiirteiset tiedot; tarvitaan minimaalisesti jauhetta |
Hitaampi; rajoitettu kliininen validointi koko kaariproteesille |
Hampaattomasta kaaresta puuttuvat anatomiset maamerkit, jotka auttavat ompelualgoritmeja kohdistamaan peräkkäiset kuvakehykset. A 2024asiantuntijan yksimielisyys intraoraalisesta skannauksestatotesi, että skannausstrategia - polku, jota operaattori seuraa - vaikuttaa suoraan tarkkuuteen ja että hampaattomille kaarille ei ole vielä olemassa yhtenäistä standardia.
Skannausstrategialla on väliä
Hampaattomille potilaille skannausrata ei ole pieni tekninen yksityiskohta, vaan se määräädigitaalinen hammasproteesi sopii.
Suositeltu lähestymistapa skannaa ensin harjanteen, jonka jälkeen se ulottuu sivusuunnassa vestibulaari- ja linguaalisulkuihin. Eteisen skannaus toiminnallisen jännityksen alaisena, jolloin potilas liikuttaa poskia ja kieltä, tallentaa dynaamisen rajan, joka määrittää hammasproteesin tiivisteen.
Lepäävän limakalvon staattinen skannaus voi tuottaa proteesin pohjan, joka sopii anatomiaan levossa, mutta menettää tiivisteen toimiessaan.
Kliiniset tutkimukset osoittavat, että hampattoman jänteen kasvaessa digitaalisten jäljennösten totuus ja lineaarinen tarkkuus heikkenevät merkittävästi. Kennedy-luokan I kaaret, joissa on vapaapäätteet jatkeet, osoittavat mitattavasti pienemmän tarkkuuden kuin rajalliset viat.
Laboratorioille, jotka vastaanottavat digitaalisia koteloita, ymmärtämään, mitä vaaditaansuunsisäinen skannaus ennustettavien palautusten saamiseksivoi auttaa vähentämään loppupään virheitä ennen CAD-suunnittelun alkamista.
- Skannaus on perusta. Mikään kehittynyt digitaalinen hammasproteesin suunnittelu tai valmistus ei voi palauttaa tarkkuutta, jota ei koskaan tallennettu.

Leuan suhdetiedot ja hammasproteesin tukkeuma
Keskustasuhteen ongelma
Oikean okkluusion vertikaalisen ulottuvuuden (VDO) ja keskeisen suhteen (CR) tallentaminen on tapa, jossa monet digitaaliset hammasproteesit epäonnistuvat - ei välttämättä hammasproteesin pohjan sovituksessa, vaan okkluusiossa.
Täydellisesti sovitettu pohja väärällä leukasuhteella on edelleen epätarkka hammasproteesi.
Digitaaliset työnkulut tarjoavat kaksi lähestymistapaa:
- Digitaalinen goottikaaren jäljitys:Elektroniset leukatallennuslaitteet tallentavat CR:n kolmiulotteisesti syöttäen tiedot suoraan CAD-ohjelmistoon. Tämä vähentää siirtovirheitä, mutta vaatii lisälaitteistoa ja potilasyhteistyötä.
- Skannauspohjainen pureman rekisteröinti:Aiemmin olemassa oleva hammasproteesi tai vahareunus skannataan okkluusiossa ja spatiaalinen suhde erotetaan skannauksesta. Tämä on nopeampi, mutta perii vanteen tai olemassa olevan proteesin virheen.
Miksi tämä vaihe epäonnistuu
Yleisin vika ei välttämättä ole tallennuslaite. Oletuksena on, että yksi staattinen tietue edustaa potilaan toiminnallista leuan asentoa.
Potilailla, joilla on resorboituneita harjanteita ja epävakaat hermolihaskuviot, voi esiintyä 0,5–1 mm:n ero kirjatun CR:n ja heidän tavanomaisen sulkeutumispolun välillä. Tämä poikkeama muuttuu suoraan valmiin hammasproteesin puristushäiriöiksi.
Digitaalinen työnkulku ei poista tätä ongelmaa. Se voi yksinkertaisesti nopeuttaa hammasproteesin valmistamista epätarkoista leuan suhdetiedoista.
Tästä syystädigitaalisen hammasproteesin tarkkuustulee aina sisältää okklusaalinen tarkkuus, ei vain kudospuolen mukauttaminen.
CAD-suunnitteluparametrit, jotka vaikuttavat hammasproteesin sovitukseen
Suunnitteluparametrit, jotka vaikuttavat tarkkuuteen
Thedigitaalinen hammasproteesi CAD-suunnitteluVaiheessa raakaskannaustiedoista tulee fyysinen proteesi. Tärkeimmät parametrit, jotka määrittävät lopullisen tarkkuuden, ovat:
- Kudospysäytien sijoitus:Se, missä ohjelmisto asettaa jäykkiä kosketusvyöhykkeitä kipsiin, vaikuttaa siihen, miten pohjaistuimet asettuvat. Huonosti sijoitetut kudosrajoittimet voivat aiheuttaa keinumista.
- Padon jälkeinen suunnittelu:Takaosan palataalisen sinetin syvyys ja leveys määräävät retention. Ohjelmistolla luodut liian matalat padot voivat tuottaa löystyviä proteeseja, kun taas liiallinen syvyys voi aiheuttaa kudosvaurioita ja pohjan kohoamisen.
- Reunan laajennus:Digitaalisen reunuksen on vastattava toimivaa eteistä, ei pelkästään lepotaulaa. Liiallinen venyminen voi aiheuttaa irtoamista; alipidennys vaarantaa tiivisteen.
- Hampaiden järjestely:Oklusaalitason kaltevuus, hampaiden asento harjanteen harjanteen suhteen ja kärjen kaltevuus vaikuttavat kaikki vakauteen. Vuonna 2026 tehty tutkimus osoitti, että crestal-linjan kulman mittaaminen ja hampaiden järjestelyn mukauttaminen paransi proteesin vakautta merkittävästi verrattuna ohjelmiston oletusjärjestelyyn.
Nämä parametrit osoittavat miksiCAD/CAM-proteesin tarkkuusriippuu sekä ohjelmiston ominaisuuksista että suunnittelun aikana käytetystä kliinisestä ja teknisestä arvioinnista.
Ohjelmisto ei ole neutraali
Eri CAD-alustat voivat käsitellä samaa skannaustietoa eri tavalla.
Interpolointialgoritmit, jotka täyttävät aukot skannaustiedoissa, peruspaksuuden oletusasetukset ja automaattinen hampaiden sijoittelulogiikka, voivat kaikki vaihdella. Yhdessä ohjelmistoympäristössä suunniteltu ja yhdellä koneella valmistettu hammasproteesi ei ole automaattisesti vaihdettavissa toisessa järjestelmässä käsiteltyjen samojen tietojen kanssa ilman uudelleenvalidointia.
Suunnitteluvaiheessa teknikon harkinta on myös erityisen tärkeä.
Ohjelmisto voi automatisoida geometrian. Se ei automatisoi kliinistä arviointia.
Jyrsintä vs. 3D-tulostus: kuinka valmistus vaikuttaa tarkkuuteen
Subtraktiivinen valmistus: Jyrsityt hammasproteesit
Jyrsityt digitaaliset hammasproteesit valmistetaan esipolymeroiduista PMMA-kiekkoista.
Koska materiaali on jo polymeroitu valvotuissa teollisissa olosuhteissa, on olemassaei polymerisaation kutistumista itse jauhatusvaiheen aikana. Tämä on yksi jyrsinnän tärkeimmistä tarkkuuseduista.
|
Parametri |
Jyrsitty PMMA |
Painettu hartsi |
|
Polymeroinnin kutistuminen |
Ei mitään esipolymeroidusta kiekosta jyrsinnän aikana |
0,1–0,3 %:n mittamuutos |
|
Taivutusvoima |
65–90 MPa (täyttää ISO 20795) |
50–65 MPa (joissakin sovelluksissa alle kynnyksen) |
|
Mittojen vakaus yli 14 päivää |
Vakaa |
Mitattavissa oleva vääntyminen, suurin takapalan tiiviste- ja mukula-alueilla |
|
Pintakäsittely |
Tiheä, kiillotettava |
Kerrosviivat vaativat jälkikäsittelyn |
|
Laitteiston hinta |
Korkea, erityisesti 5-akselin jyrsinnässä |
Alempi monille DLP/SLA-tulostusjärjestelmille |
Vuonna 2024 tehdyssä tutkimuksessa kvantifioitiin, että DLP-painetut yläleuan hammasproteesit osoittivat mitattavissa olevia muodonmuutoksia 14 päivän aikana. Suurin vääntyminen tapahtui suulaen takaosassa ja kahdenvälisillä mukuloiden alueilla – juuri retention kannalta kriittisimmillä vyöhykkeillä.
Tämä ei ole vain teoreettinen huolenaihe. Se edustaa mitattavissa olevaa muutostahammasproteesin pohja sopiijoka oli alun perin suunniteltu.
Lisäainevalmistus: 3D-tulostetut hammasproteesit
3D-painetut hammasproteesittarjoavat nopeutta, kustannustehokkuutta ja kykyä tuottaa monimutkaisia geometrioita.
Useat muuttujat kuitenkin vaikuttavat3D-tulostettu hammasproteesin tarkkuus, mukaan lukien:
- Tulostussuunta
- Kerroksen paksuus
- Hartsin ominaisuudet
- Tuen sijoitus
- Pesutoimenpiteet
- Jälkikovetusprotokolla
Painetut hartsit läpikäyvät valokovetuksen, mikä muuttaa mittoja. Digitaalisen irrotettavan hammasproteesin valmistuksen systemaattisessa tarkastelussa havaittiin, että subtrektiivinen valmistus osoitti ylivoimaista okklusaalitarkkuutta verrattuna additiiviseen valmistukseen ja tavanomaisiin menetelmiin.
Käytännön tuomio
Jyrsintä on edelleen digitaalisten hammasproteesien tarkkuusvertailu tässä käsitellyssä yhteydessä.
Tulostus on käyttökelpoinen kokeiluproteeseissa, kirurgisissa ohjaimissa ja väliaikaisissa proteeseissa, joissa alle 100 mikronin tarkkuus ei välttämättä ole ensisijainen vaatimus.
Esipolymeroidun jauhetun PMMA:n mittastabiilius tarjoaa tärkeän valmistusedun lopulliselle proteesille, jossa on pitkäaikainen istuvuus ja pysyvyys.
Tämä ei tarkoita, että jokainen jyrsitty hammasproteesi sopii automaattisesti paremmin kuin jokainen painettu proteesi. Laitteiden kalibrointi, CAD-suunnittelu, materiaalin valinta, valmistusprotokollat, jälkikäsittely jadigitaalinen hammasproteesin laadunvalvontamäärittää silti lopullisen kliinisen tuloksen.
Materiaalin käyttäytyminen ja ulottuvuuden vakaus
PMMA: Edelleen standardi
Polymetyylimetakrylaattia (PMMA) on käytetty hammasproteesin pohjamateriaalina yli 80 vuoden ajan sen mittastabiilisuuden, mekaanisen lujuuden, korjattavuuden ja bioyhteensopivuuden yhdistelmän vuoksi. Se on myös edelleen laajalti käytetty perusmateriaaliakryyli täysproteesi.
CAD/CAM PMMA-kiekot polymeroidaan korkeassa paineessa ja lämpötilassa teollisissa olosuhteissa, jolloin saadaan materiaalia, jolla on huomattavasti pienempi jäännösmonomeeripitoisuus ja suurempi taivutuslujuus kuin käsin käsitellyllä PMMA:lla.
Vuonna 2026 tehdyssä neljän digitaalisen hammasproteesin pohjahartsin vertailevassa tutkimuksessa havaittiin, että jauhettu CAD/CAM PMMA ja jauhettu ADT-hartsi täyttivät molemmat yli 65 MPa:n taivutuslujuusvaatimuksen täydellisille proteesipohjille, kun taas kaksi 3D-tulostettua hartsia alitti tämän kynnyksen.
Kun materiaalivalinta heikentää tarkkuutta
Jopa paras skannaus jadigitaalinen hammasproteesin suunnitteluei voi kompensoida materiaalia, joka vääntyy käytön aikana.
Painetut hartsit, jotka imevät vettä, hiipivät okklusaalisen kuormituksen alaisena tai vääntyvät jälkikovetuksen aikana, voivat aiheuttaa sen, että toimitukseen sopiva hammasproteesi löystyy tai tulee epämukavaksi ajan myötä.
Alkuperäinen tarkkuus saattoi olla todellinen. Materiaali ei pystynyt ylläpitämään sitä.
Tämä erovalmistustarkkuusjapitkän aikavälin mittastabiiliuson tärkeä digitaalista hammasproteesimateriaalia arvioitaessa.
Kuinka virheet kerääntyvät digitaalisen hammasproteesin työnkulkuun
Tarkkuus ei ole vain additiivinen - virheet voivat olla vuorovaikutuksessa ja yhdistellä kaikkialladigitaalinen hammasproteesi työnkulku.
Skannaus, jossa on 50 mikronin totuusvirhe, suunnittelu, jossa on 30 mikronin interpolaatiopoikkeama, ja valmistusprosessi 100 mikronin kutistumalla eivät välttämättä tuota hammasproteesia, jonka kokonaisvirhe on täsmälleen 180 mikronia. Lopullinen pohja voi poiketa 200–300 mikronia suunnitellusta sovituksesta, koska jokainen vaihe vaikuttaa seuraavaan.
Alla olevassa taulukossa on yhteenveto siitä, miten kukin vaihe vaikuttaa virheen kokonaisbudjettiin tai hallitsee sitä:
|
Vaihe |
Ensisijainen virhelähde |
Tyypillinen suuruus |
Lieventäminen |
|
Intraoraalinen skannaus |
Ompeleet piirteettömillä limakalvoilla |
50-200 mikronia |
Toiminnallinen reunojen skannaus; kokenut operaattori |
|
Leuan suhde |
Staattinen CR vs. tavanomainen sulkeminen |
0,5-1 mm puristusero |
Goottilainen kaari jäljitys; kokeilutarkastus |
|
CAD-suunnittelu |
Oletusreunuksen ja padon jälkeiset asetukset |
100-300 mikronia |
Mukautetut parametrit; teknikon tuomio |
|
Valmistus |
Polymerointikutistuminen painatuksessa |
0,1–0,3 % lineaarinen |
Jyrsitty PMMA lopulliselle proteesille |
|
Materiaalin ikääntyminen |
Veden sorptio, viruminen |
Progressiivinen kuukausien aikana |
Korkealaatuinen PMMA; painettujen hartsien asianmukainen jälkikovetus |
Tästä syystä vain skannerin, tulostimen tai jyrsinkoneen nimellisen tarkkuuden arvioiminen antaa epätäydellisen kuvandigitaalisen hammasproteesin valmistustarkkuus.

Mikä itse asiassa määrittää digitaalisen hammasproteesin tarkkuuden
Digitaalisen hammasproteesin tarkkuuden määrää työnkulun heikoin lenkki - ei edistynein laite.
Viiden akselin mylly ei voi korjata huonoa skannausta. Erittäin tarkka skanneri ei voi kompensoida vääriä leukasuhdetietoja. Kehittynyt CAD-ohjelmisto ei pysty täysin voittamaan materiaalin kutistumista painetussa pohjassa.
Käytännöissä, jotka tuottavat johdonmukaisesti tarkkoja digitaalisia proteeseja, jakaa kolme ominaisuutta: ne skannaavat hampattomille kaarille tarkoitetulla strategialla, ne varmistavat leuan suhteen kokeilulla ennen lopullista valmistusta ja valitsevat vaaditun mittastabiilisuuden tasolle sopivan valmistusmenetelmän ja materiaalin.
Kaikki muu on optimointia näiden perusasioiden ympärille.
Vuonna 2025 tehty systemaattinen katsaus ja meta-analyysi 19 satunnaistetusta kontrolloidusta tutkimuksesta, joihin osallistui 498 potilasta, havaitsi, että vaikka digitaaliset ja tavanomaiset hammasproteesit osoittivat vertailukelpoisia kliinisiä tuloksia retention, puremisvoiman ja potilastyytyväisyyden suhteen, digitaaliset työnkulut lyhensivät merkittävästi jäljennösaikaa ja kiinnityksen jälkeisten säätöpisteiden määrää.
Digitaalisten hammasproteesien tarkkuusetu on todellinen - mutta vain silloin, kun työnkulun jokainen vaihe suoritetaan kurinalaisesti.
Johtopäätös
Digitaalisen hammasproteesin tarkkuutta ei ratkaise yksi skanneri, yksi CAD-ohjelma, yksi jyrsinkone tai yksi materiaali.Digitaalisen hammasproteesin tarkkuus on kumulatiivinen tulos tarkasta kliinisestä tiedonkeruusta, luotettavista leukasuhteita koskevista tietueista, asianmukaisesta CAD-suunnittelusta, kontrolloidusta valmistuksesta, vakaista materiaaleista, huolellisesta jälkikäsittelystä ja johdonmukaisesta laadunvalvonnasta.
Hammaslääkäreille ja hammaslaboratorioille luotettavin digitaalisen hammasproteesin työnkulku on siksi sellainen, jossa jokaista vaihetta ohjataan ja varmistetaan sen sijaan, että turvauduttaisiin pelkästään laitteiden spesifikaatioihin.
ADS Dental Laboratory Ltdon täyden palvelun digitaalinen hammaslaboratorio Shenzhenissä, Kiinassa, joka tarjoaa pitkäaikaista hammaslaboratorion ulkoistamista ja räätälöityä korjaavaa tuotantoa ulkomaisille hammaslääkäreille ja hammaslaboratorioille. Osaamistamme ovat digitaalinen hammasproteesisuunnittelu, CAD/CAM-käsittely, digitaalinen skannaus, jyrsintä, 3D-tulostus, tapausten seuranta ja strukturoitu laadunvalvonta.Ota meihin yhteyttä keskustellaksesi digitaalisista hammasproteesitapauksistasi, tuotantovaatimuksistasi tai pitkäaikaisista ulkoistustarpeistasi.
FAQ
Kuinka tarkkoja digitaaliset hammasproteesit ovat?
Digitaalisella hammasproteesilla voidaan saavuttaa korkea mittatarkkuus, mutta lopputulos riippuu koko työnkulusta. Suunsisäisen skannauksen laatu, leuan suhdetiedot, CAD-suunnittelu, jyrsintä- tai 3D-tulostusparametrit, materiaalin stabiilisuus ja jälkikäsittely voivat kaikki vaikuttaa lopulliseen hammasproteesin sopivuuteen.
Erittäin tarkka valmistuskone ei pysty kompensoimaan työnkulun aiemmin kerättyä virheellistä kliinistä tietoa.
Mistä johtuu, että digitaalinen hammasproteesi istuu huonosti?
Huono digitaalinen hammasproteesisovitus voi johtua epätarkasta hampaattoman kaaren skannauksesta, epätäydellisestä reunojen sieppauksesta, virheellisistä leukasuhdetietueista, sopimattomista CAD-parametreista, valmistuksen vääristymisestä, polymeroinnin kutistumisesta tai jälkikäsittelyn virheistä.
Lähteen tunnistaminen edellyttää koko digitaalisen työnkulun arvioimista sen sijaan, että oletetaan, että ongelma on peräisin yhdestä tuotantovaiheesta.
Ovatko jyrsityt hammasproteesit tarkempia kuin 3D-painetut hammasproteesit?
Esipolymeroidusta PMMA:sta valmistetut jyrsityt hammasproteesit tarjoavat yleensä vahvan mittapysyvyyden, koska materiaali ei joudu polymerisaatiokutistumaan jyrsintäprosessin aikana.
3D-tulostetuilla proteesilla voidaan saavuttaa myös kliinisesti käyttökelpoinen tarkkuus, mutta tulostussuunta, hartsin ominaisuudet, kerrospaksuus, pesu ja jälkikovetus voivat aiheuttaa mittavaihteluita.
Lopputulos riippuu siis sekä valmistusmenetelmästä että prosessin hallinnasta.
Vaikuttaako intraoraalinen skannaus digitaalisen hammasproteesin tarkkuuteen?
Kyllä. Suunsisäinen skannaus on yksi tärkeimmistä digitaalisen hammasproteesin tarkkuuteen vaikuttavista tekijöistä erityisesti täysin hampattomissa kaarissa.
Toimimattomat ja liikkuvat limakalvopinnat tekevät kuvien ompelemisesta vaikeampaa kuin hampaiden kaarien skannaamisen. Skannausstrategia, reunojen sieppaus, operaattoritekniikka ja skannatun alueen pituus voivat kaikki vaikuttaa tuloksena olevan digitaalisen mallin tarkkuuteen.
Miten hammaslaboratorio voi parantaa digitaalisen hammasproteesin konsistenssia?
Hammaslaboratorio voi parantaa johdonmukaisuutta standardoimalla tapausten vastaanoton, skannauksen arvioinnin, CAD-suunnitteluparametrit, leuan suhteen varmistuksen, valmistusasetukset, jälkikäsittelyn ja lopullisen laadunvalvonnan.
Laitteiden kalibrointi, teknikon jäljitettävyys, toistettavat tuotantoprotokollat ja jäsennelty tarkastus ovat erityisen tärkeitä, kun laboratorio käsittelee digitaalisia hammasproteesikoteloita mittakaavassa.


