


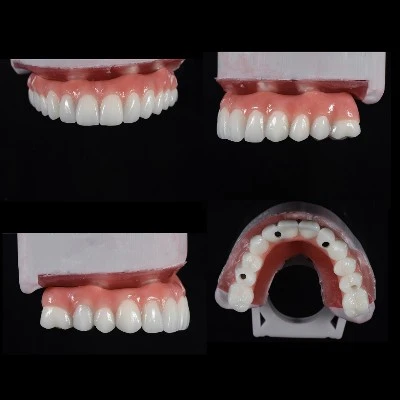


3D-tulostus on siirtynyt kokeellisesta uutuudesta tuotannon perustaksi hammaslaboratorioissa maailmanlaajuisesti. Hammaslaboratorioiden käyttöaste nousi noin 10 prosentista vuonna 2014 yli 57 prosenttiin vuoteen 2022 mennessä, ja suuremmat laitokset raportoivat yli 90 prosentin levinneisyydestä.
Tekniikka koskettaa nyt lähes kaikkia modernin hammaslaboratorion valmistamia tuotekategorioita diagnostisista malleista pysyviin täytteisiin. Mutta kysymys ei ole enää vain siitä, pitäisikö laboratorion ottaa käyttöön 3D-tulostus. Tärkeimmät kysymykset ovat missä3D-tulostus sopii hammaslaboratorion työnkulkuun, mitä se voi korvata ja missä muilla valmistusmenetelmillä on vielä järkeä.
Modernissadigitaalinen hammaslaboratorion työnkulku, 3D-tulostus toimii intraoraalisen skannauksen, CAD-suunnittelun, CNC-jyrsinnän, jälkikäsittelyn, teknikon viimeistelyn ja laadunvalvonnan ohella. Näiden prosessien yhdistämisen ymmärtäminen on välttämätöntä laboratorioille, jotka haluavat parantaa tehokkuutta käsittelemättä lisäainevalmistusta erillisenä teknologiana.

Mitä 3D-tulostus tarkoittaa hammaslaboratoriossa
3D-tulostus - kutsutaan myöslisäainevalmistus-rakentaa fyysisiä objekteja kerros kerrokselta digitaalisesta tiedostosta. Tämä eroaa vähentävästä valmistuksesta, kuten CNC-jyrsimisestä, joka leikkaa materiaalia pois kiinteästä kappaleesta.
Yhdysvaltain FDA on myös julkaissut lääketieteellisten laitteiden valmistuksen tekniset ohjeetlääketieteellisten laitteiden lisäaineiden valmistusmukaan lukien suunnitteluun, valmistusprosesseihin ja laitetestaukseen liittyvät näkökohdat.
Hammaslääketieteessä vallitsevia hartsipohjaisia tulostustekniikoita ovat stereolitografia (SLA), digitaalinen valokäsittely (DLP) ja maskoitu stereolitografia (mSLA/LCD). Nämä järjestelmät kovettavat nestemäistä fotopolymeerihartsia käyttämällä valonlähdettä.
Toinen luokka on jauhepetisulatus, mukaan lukien selektiivinen lasersulatus (SLM), joka sulattaa metallijauhetta kerros kerrokselta ja jota voidaan käyttää koboltti-kromi- ja titaanirungoissa.
Nämä tekniikat eivät ole keskenään vaihdettavissa.
Hartsipohjaisia hampaiden 3D-tulostusjärjestelmiä käytetään yleisesti:
- Diagnostiset ja toimintamallit
- Kirurgiset oppaat
- Lastat ja suojat
- Proteesin pohjat
- Väliaikaiset kunnostukset
- Tietyt pysyvät korjaavat sovellukset
Metallilisäaineiden valmistusta voidaan käyttää:
- Kruunu- ja siltarungot
- Osittaiset hammasproteesikehykset
- Metalliset lukot
- Tietyt implantteihin liittyvät komponentit
Ymmärtäminen, mikä tulostustekniikka sopii tiettyyn tuotteeseen, on yksi ensimmäisistä askeleista kohti integrointia3D-tulostus hammaslaboratoriossatulostimen lisäämisen sijaan irrotettuna tuotantotyökaluna.
Missä 3D-tulostus sopii digitaalisen hammaslaboratorion työnkulkuun
Nykyaikainen hammaslaboratorion työnkulku ei ole enää vain lineaarinen sarja manuaalisia valmistusvaiheita. Yhä useammin se toimii yhdistettynä digitaalisena putkilinjana, jossa 3D-tulostus toimii yhtenä valmistusmenetelmänä tässä järjestelmässä.
Yksinkertaistettudigitaalinen hammashoidon työnkulkuvoi näyttää tältä:
|
Työnkulkuvaihe |
Syöte |
Lähtö |
3D-tulostuksen rooli |
|
Tietojen talteenotto |
Intraoraalinen skannaus tai malliskannaus |
STL/PLY-tiedosto |
Ei mitään ei tarjoa digitaalista tuloa |
|
CAD-suunnittelu |
STL-tiedosto |
Suunniteltu restaurointi tai laite |
None-design on ohjelmistopohjainen |
|
Valmistus |
CAD-tiedosto |
Fyysinen osa |
Ensisijainen tuotantomenetelmä sopivia indikaatioita varten |
|
Jälkikäsittely |
Painettu vihreä osa |
Valmis laite |
Pesu, kuivatus, viimeistely |
|
Laadunvalvonta |
Valmis laite |
Hyväksytty/hylätty |
Mitta- ja tuotantotarkastus |
Työnkulku alkaa usein anintraoraalinen skanneritai laboratoriomalliskannaus. Ennustettavan jatkotuotannon kannalta laatu ja täydellisyysintraoraalinen skannaus toimitettu hammaslaboratorioonovat tärkeitä, koska virheet talteenottovaiheessa voivat kantaa läpi CAD-suunnittelun ja valmistuksen.
Digitaaliset kotelot siirretään yleensä STL-muodossa tai vastaavissa tiedostomuodoissa. YmmärtäminenSTL-tiedostot hammaslaboratorioille, mukaan lukien tiedostojen laatu- ja toimitusvaatimukset, on siksi toinen tärkeä osa luotettavaa digitaalista tuotantoketjua.
Tulostus siirtyy suoraan valmistusvaiheeseen, mutta sen vaikutus ulottuu sekä taaksepäin että eteenpäin työnkulun läpi.
Kun komponentti tulostetaan jyrsinnän, valun tai puristuksen sijaan, CAD-suunnittelijan on ehkä otettava huomioon tuen sijoitus, marginaalisuunnittelu, seinämän paksuus ja rakenteen suunta.
Myös tuotantovaiheet painatuksen jälkeen muuttuvat materiaalin ja indikaatioiden mukaan. Esimerkiksi painettu kirurginen opas vaatii pesun ja valokovettamisen, kun taas metallirunko voi vaatia jännityksenpoistoa, tuen poistoa ja hiekkapuhallusta.
Tärkeintä on se3D-tulostus ei korvaa CAD/CAM-tekniikkaa. Se on valmistusmenetelmä laajemminCAD/CAM-hammashoidon työnkulku.
Hammaslaboratoriot, jotka käsittelevät tulostinta erillisenä koneena, saattavat saada jonkin verran tuotantokapasiteettia, mutta laboratoriot, jotka yhdistävät tulostuksen tiedostojen käsittelyyn, CAD-suunnitteluun, valmistukseen, jälkikäsittelyyn ja laadunvalvontaan, voivat saada paljon enemmän irti mahdollisista työnkulun eduista.
Mihin hammaslaboratoriot käyttävät 3D-tulostusta
Diagnostiset ja toimivat mallit
Painetut mallit ovat edelleen yksi suurimmista sovelluksistahammaslaboratorion 3D-tulostus.
Hartsimallit voivat korvata perinteiset kivimallit samalla, kun ne tarjoavat hyvän mittavakauden, eliminoivat fyysisten jäljennösten tai mallien kuljetukseen liittyvät rikkoutumisen ja antavat laboratorion toistaa mallin arkistoidusta digitaalisesta tiedostosta tarvittaessa.
Yhteen koontiversioon voi sisältyä noin 10–20 kaarimallia, kun taas alkuperäinen digitaalinen tiedosto voi olla käytettävissä tulevia uusintoja tai säätöjä varten.
Laboratorioille, jotka käsittelevät suurta määrää intraoraalisia skannaustapauksia,3D-painetut hammasmallitluo myös suoran sillan digitaalisen tapauksen jättämisen ja fyysisen tuotannon välillä.
Kirurgiset oppaat
Kirurgiset ohjaimet, joita joskus kutsutaan kirurgisiksi malleiksi, ovat räätälöityjä poraohjaimia, jotka on suunniteltu siirtämään digitaalisesti suunnitellun implantin asento leikkauskohtaan alle millimetrin tarkkuudella.
Ne olivat hampaiden 3D-tulostuksen varhaisten kliinisesti validoitujen sovellusten joukossa ja edustavat edelleen arvokasta käyttöä.
Asianmukaisia bioyhteensopivia ohjaushartseja on saatavilla säännösten mukaisilla päästöoikeuksilla niiden aiottuun kliiniseen käyttöön.
Tyypillinen digitaalinen työnkulku sisältää:
CBCT-tiedot ja intraoraaliskannaustiedot → implanttien suunnittelu → CAD-oppaan suunnittelu → 3D-tulostus → pesu ja kovetus → viimeistely ja tarkastus.
Se, mikä aikoinaan vaati kaksi tai kolme päivää manuaalista valmistusta, voidaan painaa sopivissa tuotantoolosuhteissa alle kahdessa tunnissa.
Lastat, suojukset ja puristuslaitteet
Yösuojat, bruksismilaitteet, puristuslastat ja urheilusuojit ovat myös luonnollisia sovelluksia digitaaliseen suunnitteluun ja lisäainevalmistukseen.
Hammaspainatusmateriaalit ovat laajentuneet sisältämään joustavia ja puolijoustavia hartseja, jotka on tarkoitettu vaativiin laitesovelluksiin.
Mahdollinen etu ei rajoitu tuotantonopeuteen. Digitaalinen suunnittelu voi myös tukea toistettavaa laitteen paksuutta, geometriaa ja okklusaalista suunnittelua tapauskohtaisesti.
Tämä tekeehammaslääkärin yövartijatja niihin liittyvät lastat ovat tärkeä luokka laajemmassadigitaalisen hammaslaboratorion työnkulku, varsinkin kun laboratorio vastaanottaa intraoraalisia skannaustiedostoja suoraan hammaslääkärin vastaanotolta.
Proteesin pohjat ja hampaat
Thedigitaalinen hammasproteesi työnkulkuon yksi digitaalisen valmistuksen merkittävimmistä muutoksista.
Perinteisesti hammasproteesipohjaa voidaan käsitellä pakkaamalla lämpökovettunut PMMA pulloon - monivaiheinen ja työvoimavaltainen prosessi, johon polymeroinnin kutistuminen voi vaikuttaa.
3D-tulostuksen avulla hammasproteesipohja voidaan sen sijaan valmistaa suoraan digitaalisesta suunnittelusta käyttämällä sopivaa bioyhteensopivaa hartsia.
Valmistusjärjestelmästä riippuen hammasproteesihampaat voidaan sitten liittää painettuun pohjaan, kun taas uudemmat usean materiaalin valmistusjärjestelmät voivat tuottaa pohjan ja hampaat osana integroidumpaa tuotantoprosessia.
Kaupalliset monimateriaalijärjestelmät ovat osoittaneet työnkulkuja, jotka pystyvät tuottamaan hammasproteesin pohjan ja hampaat yhdessä valmistusvaiheessa. Sopivissa työnkuluissa tämä voi tiivistää perinteisen viiden päivän tuotantojakson noin 24 tuntiin samalla kun eliminoidaan useita tavanomaisia pullistus- ja käsittelyvaiheita.
Jälkikäsittely on edelleen kriittinen osa prosessia. Erityisesti,jälkikovetus digitaalisessa hammasproteesissavoi vaikuttaa tulostettujen hammasproteesikomponenttien lopullisiin materiaaliominaisuuksiin ja mittapysyvyyteen.
Crown and Bridge Frameworks
Metalli 3D-tulostus, erityisesti SLM, on muuttanut tapaa, jolla jotkin hammaslaboratoriot valmistavat kruunu- ja siltarunkoja sekä irrotettavia osittaisia hammasproteesirunkoja.
SLM:n avulla valmistettujen kobolttikromirunkojen väsymislujuus on ollut noin 20 % korkeampi kuin valetut vastineet YY/T 1702-2020:n, Kiinan kansallisen standardin lisäaineilla valmistetuille metallimateriaaleille, mukaan.
Standardi luokittelee materiaalit viiteen tyyppiin sovelluksen mukaan:
- Tyypit 0–2 yhden yksikön restauraatioille, kuten upotuksille ja kruunuille
- Tyyppi 3 monen yksikön silloille
- Tyypit 4–5 irrotettaville osittaisille proteeseille ja korkeamman rasituksen komponenteille
Tyypilliset hampaiden 3D-tulostussovellukset voidaan siksi tiivistää seuraavasti:
|
Sovellus |
Tulostustekniikka |
Tyypillinen materiaali |
Keskeinen etu |
|
Toimivia malleja |
DLP / mSLA |
Malli hartsi |
Uudelleentulostettava ja mittavakaa |
|
Kirurgiset oppaat |
SLA / DLP |
Bioyhteensopiva ohjaushartsi |
Sub-mm implantin tarkkuus |
|
Yösuojat / lastat |
DLP |
Joustava / kestävä hartsi |
Tasainen paksuus ja tasainen tuotanto |
|
Proteesin pohjat |
SLA / DLP |
Proteesin pohjahartsi |
Poistaa pullistumisen ja pakkaamisen |
|
Kruunu- ja siltakehykset |
SLM (metalli) |
Co-Cr tai titaaniseos |
~20 % suurempi väsymislujuus verrattuna valuun |
|
Selkeät kohdistamismallit |
DLP / mSLA |
Malli hartsi |
Suuren volyymin erätulostus |
Selkeät Aligner-mallit
Selkeä aligner-tuotannon työnkulku on myös vahvasti riippuvainen3D-painetut hammasmallit.
Perinteisen tasauskäsittelysuunnitelman jokainen vaihe voi vaatia fyysisen mallin, jonka päälle termoplastinen levy muodostetaan tyhjiöllä.
Suorituskykyinen DLP-tulostin voi tuottaa yli 100 mallia rakennusta kohti sopivissa tuotantoolosuhteissa.
Myös itse kohdistuslaitteiden suoratulostus, joka eliminoi lämpömuovausvaiheen, on kliinisessä kehityksessä. Painetut tasauslaitteet ovat osoittaneet 36,8 % pienemmän paksuuden vaihtelun kuin lämpömuovatut vastaavat mainituissa tiedoissa.

3D-tulostus vs. jyrsintä hammaslaboratorioissa
3D-tulostus ja CNC-jyrsintä ovat pikemminkin toisiaan täydentäviä valmistustekniikoita kuin suoria kilpailijoita.
Oikea valmistusmenetelmä riippuu useista tekijöistä, mukaan lukien:
- Materiaali
- Restauroinnin tyyppi
- Geometria
- Tuotantomäärä
- Vaaditut toleranssit
- Mekaaninen suorituskyky
- Pintavaatimukset
- Jälkikäsittelyvaatimukset
Vertailun voi katsoa seuraavasti:
|
Tekijä |
3D-tulostus (hartsi) |
CNC jyrsintä |
|
Materiaalijätteet |
Lähes nollaa, koska valmistus on additiivinen |
Korkeampi, koska materiaali poistetaan lohkosta |
|
Geometrian vapaus |
Tukee alaleikkauksia ja monimutkaisia sisägeometrioita |
Työkalujen käyttörajoitus |
|
Pintakäsittely |
Vaatii jälkikovettamisen ja kiillotuksen |
Suoraan koneistettu pinta |
|
Toleranssin johdonmukaisuus |
±35–50 μm, hartsista riippuvainen |
±25–35 μm, konekohtainen |
|
Erän tehokkuus |
Korkea; useita osia voidaan upottaa yhteen rakennelmaan |
Yleensä käsitellään koneistussykleillä |
|
Materiaalivalikoima |
Fotopolymeerihartsit ja metallijauheet |
Zirkonia, titaani, PMMA, vaha ja muut koneistettavat materiaalit |
|
Soveltuu parhaiten |
Mallit, ohjaimet, hammasproteesit ja tietyt rungot |
Monoliittiset zirkoniumkruunut, tangot ja muut jyrsityt restauraatiot |
Hyödyllinen tuotantoperiaate on tulostaa siellä, missä additiivinen valmistus tarjoaa selkeän työnkulun edun, ja mylly, jossa materiaali tai kliininen indikaatio tekee vähentävän valmistuksen tarkoituksenmukaisemmaksi.
Esimerkiksi monoliittiset zirkoniumkruunut ja täysmuotoiset sillat kuuluvat edelleen yleisesti jyrsintätyönkulkuun, koska nykyiset hartsit tai suoraan painetut keraamivaihtoehdot eivät tarjoa samaa taivutuslujuuden ja murtolujuuden yhdistelmää, jota vaaditaan monissa takakantavissa restauraatioissa. ACAD/CAM zirkoniumkruunuon hyvä esimerkki restauroinnista, jossa jyrsiminen on edelleen keskeinen osa tuotantoprosessia.
Mallit, kirurgiset oppaat, hammasproteesin pohjat, tietyt metallirungot ja väliaikaiset täytteet sopivat kuitenkin hyvin lisäainevalmistukseen.
Tulos ei ole valintahampaiden jyrsintä ja 3D-tulostus, vaan hybridi digitaalinen työnkulku, jossa kutakin valmistusmenetelmää käytetään siellä, missä se toimii parhaiten.
Hammashoidon 3D-tulostusmateriaalit ja säädöstenmukaisuus
Hammaspainatushartsiluokat
Hammaspainohartsit ovat sovelluskohtaisia materiaaleja pikemminkin kuin vaihdettavia yleisiä fotopolymeerejä.
Jokainen materiaali on formuloitu tiettyä tuotantoa tai kliinistä päätepistettä varten, ja siihen voi liittyä erilaisia sääntelyvaatimuksia.
Yleisiä luokkia ovat:
- Mallihartsit- Nopeasti tulostuvat, korkean tarkkuuden materiaalit, jotka on tarkoitettu työ- ja diagnostisiin malleihin, ei intraoraaliseen käyttöön.
- Kirurgiset opashartsit- Biologisesti yhteensopivia materiaaleja, jotka on tarkoitettu käytettäväksi kirurgisissa opassovelluksissa ja pitkittyneessä limakalvokosketuksessa, jos asiaankuuluva viranomaislupa sen sallii.
- Proteesin pohjahartsit- Bioyhteensopivia materiaaleja, jotka on tarkoitettu hammasproteesipohjan tuotantoon ja joiden on täytettävä soveltuvat proteesipohjapolymeeristandardit, kuten ISO 20795.
- Kruunu- ja siltahartsit- Valituille kruunu- ja silta-indikaatioille kehitetyt pysyvät tai väliaikaiset korjaavat materiaalit. Kaupallisesti saatavilla oleva hybridihartsi pysyvään restaurointiin sai NMPA-hyväksynnän vuonna 2026.
- Valettavat / burnout-hartsit- Materiaalit, joita käytetään kadonneiden vahan valukuvioiden tekemiseen ja jotka on suunniteltu palamaan puhtaasti ja mahdollisimman vähän jäämiä.
Oikean materiaalin valinta on siksi osa itse hammaslaboratorion työnkulkua, ei pelkkä ostopäätös.
Painettuja hammaslääketieteellisiä laitteita koskevat säännökset
Painettuja hammashoitotuotteita säännellään lääkinnällisinä laitteina monilla markkinoilla.
Yhdysvalloissa laitevaatimukset riippuvat luokittelusta ja käyttötarkoituksesta. FDA antaa ohjeita siitä, miten valmistajien tulisi toimialuokitella lääkinnällinen laite, vaikka sovellettavat luokan II tuotteet saattavat edellyttää aPremarket Notification tai 510(k).
Euroopan unionissa hammaslääketieteellisiä laitteita säätelevätEU:n lääkinnällisiä laitteita koskeva asetus (MDR 2017/745), mukaan lukien vaatimukset, jotka voivat koskea mittatilaustyönä valmistettuja hammashoitotuotteita.
Kiina säätelee räätälöityjä hammasproteesia NMPA-kehyksen kautta, kun taas Australia soveltaa omia lääkinnällisiä laitteita koskevia vaatimuksiaan TGA:n kautta.
|
Toimivalta |
asetuksessa |
Laiteluokka |
Avainvaatimus |
|
Yhdysvallat |
FDA / 510(k) |
Luokka I-II |
Sovellettavien hammaslääketieteellisten laitteiden markkinoille saattamista koskevat vaatimukset |
|
Euroopan unioni |
MDR 2017/745 |
Luokka IIa moniin hammaslääketieteen sovelluksiin |
Sovellettavat vaatimustenmukaisuus ja säännökset |
|
Kiina |
NMPA rekisteröinti |
Luokan II mukautetut hammasproteesit |
Materiaalien rekisteröinti ja QMS-vaatimustenmukaisuus |
|
Australia |
TGA |
Luokka IIa |
ARTG-merkintä ja sovellettavat vaatimustenmukaisuusvaatimukset |
Itse materiaalilla voi myös olla tietty välys tai käyttötarkoitus.
Vain diagnostisten mallien valmistukseen tarkoitettua hartsia ei pitäisi automaattisesti käyttää kirurgisen oppaan tuottamiseen vain siksi, että molemmat materiaalit ovat yhteensopivia saman tulostimen kanssa.
Hammaslaboratorioiden on siksi tarkistettava tulostimen, materiaalin, tuotantoprosessin ja valmiin laitteen aiottu käyttötarkoitus säilyttäen samalla asianmukaiset asiakirjat ja jäljitettävyys.
Yleiset 3D-tulostuksen työnkulun haasteet hammaslaboratorioissa
Tulostimen ostaminen ei automaattisesti luo tehokasta3D-tulostuksen hammaslaboratorion työnkulku. Monet tärkeimmistä haasteista ovat toiminnallisia eikä mekaanisia.
Työnkulun integrointi.
Normaalin CAD/CAM-ohjelmistoketjun ulkopuolella oleva tulostin voi muodostua tuotannon pullonkaulaksi. Tiedostot voivat saapua epäjohdonmukaisissa muodoissa, tukirakenteet saattavat vaatia manuaalista lisävalmistelua ja koontivalmistelu voi kuluttaa arvokasta teknikon aikaa.
Hammaslaboratoriot, jotka integroivat tulostuksen valmistelun CAD-suunnittelu- ja tuotannonhallintajärjestelmiinsä tai käyttävät ohjelmistoja, jotka tehostavat sisäkkäisyyttä ja viipalointia, voivat parantaa tuotantotehokkuutta.
Jälkikäsittelytyö.
Itse painatus voi olla nopeaa, mutta koko tuotantoprosessi sisältää myös pesun, kovetuksen, tuen poiston, viimeistelyn ja tarkastuksen.
Joissakin sovelluksissa nämä vaiheet voivat vaatia enemmän teknikon aikaa kuin todellinen tulostusjakso. Pesun ja UV-kovettamisen yhdistävien automaattisten jälkikäsittelyjärjestelmien on raportoitu vähentävän jälkikäsittelytyötä 60–95 %.
Materiaalin validointi ja jäljitettävyys.
Jokainen painettu hammaslääketieteen laite saattaa edellyttää materiaalierien, valmistusparametrien ja jälkikäsittelytietueiden jäljitettävyyttä.
Nämä vaatimukset ovat erityisen tärkeitä ammattimaisessa hammaslääketieteellisessä laboratoriossa, joka toimii strukturoidun laatujärjestelmän alaisuudessa.ISO 13485tarjoaa kansainvälisesti tunnustetun laadunhallintakehyksen lääkinnällisiin laitteisiin osallistuville organisaatioille.
Laboratoriot siirtyvät analogisesta tuotannosta täyteendigitaalisen hammaslaboratorion työnkulkuvoi aliarvioida, kuinka paljon dokumentaatiota ja tuotannon valvontaa tarvitaan.
Henkilökunnan taitojen muutos.
Vahauksesta, valusta tai tavanomaisesta prosessoinnista kokeneella hammasteknikolla ei automaattisesti ole samantasoista asiantuntemusta CAD-suunnittelusta, digitaalisten tiedostojen valmistelusta, tulostimen asennuksesta ja lisäaineiden valmistuksesta.
Koulutusta on siksi kehitettävä laiteinvestoinnin rinnalla.
Digitaalinen valmistus voi automatisoida tuotannon osia, mutta kokeneet hammasteknikot ovat edelleen tärkeitä tapausten arvioinnissa, viimeistelyssä, estetiikassa, okkluusiossa, laadunvalvonnassa ja muissa vaiheissa, joissa tarvitaan vielä teknistä arviointia.

Johtopäätös
3D-tulostus sopii nykyaikaiseen hammaslaboratorion työnkulkuunintegroitu valmistusmenetelmä laajemmassa digitaalisessa CAD/CAM-prosessissa. Se ei ole vain itsenäinen kone, eikä se ole tukkukaupan korvike jyrsintä-, valu- tai kokeneille hammasteknikoille.
Sen vahvimpia sovelluksia ovat hammasmallit, kirurgiset ohjaimet, lastat, hammasproteesikomponentit, valitut rungot ja muut tuotteet, joissa additiivinen valmistus tarjoaa etuja geometrian, toistettavuuden tai erätuotannon suhteen. Jyrsinnällä on edelleen tärkeä rooli materiaaleissa ja restauraatioissa, kuten monoliittisessa zirkoniumoksidissa, kun taas tekninen viimeistely ja laadunvalvonta ovat tärkeitä koko työnkulun ajan.
Tehokkaimmat nykyaikaiset hammaslaboratoriot yhdistyvät siisdigitaalinen kotelon vastaanotto, CAD/CAM-suunnittelu, 3D-tulostus, jyrsintä, jälkikäsittely, teknikon ammattitaito ja strukturoitu laadunvalvontayhdistettyyn tuotantojärjestelmään.
ADS Dental Laboratory Ltd(Aesthetic Dental Solutions) on atäyden palvelun digitaalinen hammaslaboratorioShenzhenissä, Kiinassa sijaitseva yritys tarjoaa pitkäaikaista hammaslaboratorion ulkoistamista hammaslääkäreille ja hammaslaboratorioille maailmanlaajuisesti. Digitaalisiin tuotantoominaisuuksiimme kuuluvat CAD/CAM-suunnittelu, digitaalinen skannaus, jyrsintä, 3D-tulostus, digitaalisten mallien tuotanto, tapausten seuranta ja strukturoitu laadunvalvonta.
Jos olet arvioimassa, sopiiko tietty restaurointi, laite tai ulkoistettu tuotannon työnkulku paremmin 3D-tulostukseen, jyrsimiseen tai digitaalisten valmistusmenetelmien yhdistelmään, ota yhteyttä ADS Dental Laboratory Ltd:hen keskustellaksesi tapauksistasi ja tuotantovaatimuksistasi tiimimme kanssa.
FAQ
Mihin 3D-tulostusta käytetään hammaslaboratoriossa?
Hammaslaboratoriot käyttävät 3D-tulostusta sovelluksissa, kuten diagnostisissa ja työskentelymalleissa, kirurgisissa ohjaimissa, lastassa, yösuojassa, hammasproteesin pohjassa, kirkkaassa linjausmallissa, väliaikaisissa täytteissä ja tietyissä metallirungoissa. Sopiva sovellus riippuu tulostustekniikasta, materiaalista, kliinisestä käyttöaiheesta ja säädösvaatimuksista.
Mihin 3D-tulostus sopii digitaalisen hammaslaboratorion työnkulkuun?
3D-tulostus tulee normaalisti työnkulkuun digitaalisen tiedonkeruun ja CAD-suunnittelun jälkeen. Tyypillinen prosessi sisältää intraoraalisen skannauksen tai malliskannauksen, CAD-suunnittelun, valmistuksen 3D-tulostuksen tai jyrsinnän kautta, jälkikäsittelyn, teknikon viimeistelyn ja laadunvalvonnan.
Korvaako 3D-tulostus hampaiden jyrsinnän?
Ei. 3D-tulostus ja hampaiden jyrsintä ovat toisiaan täydentäviä teknologioita. Tulostaminen on erityisen hyödyllistä malleille, ohjaimille, laitteille, hammasproteesille ja monimutkaisille geometrioille, kun taas jyrsintä on edelleen tärkeää materiaaleille, kuten zirkoniumoksidille, titaanille, PMMA:lle ja muille erityisiä mekaanisia ominaisuuksia vaativille restauroinneille.
Voivatko hammaslaboratoriot 3D tulostaa pysyviä täytteitä?
Tietyt pysyvät hampaiden täytteet voidaan valmistaa hyväksytyillä lisäainevalmistusmateriaaleilla ja -tekniikoilla. Sopiva valmistusmenetelmä riippuu kuitenkin restauroinnin tyypistä, materiaalin ominaisuuksista, mekaanisista vaatimuksista sekä materiaalin ja prosessin säännöksistä.
Mitä hammaslaboratorion tulee ottaa huomioon ennen kuin lisää 3D-tulostuksen työnkulkuunsa?
Hammaslaboratorion tulisi ottaa huomioon enemmän kuin tulostimen tekniset tiedot. Tärkeitä tekijöitä ovat CAD-ohjelmiston integrointi, materiaalin valinta, aiotut kliiniset käyttöaiheet, jälkikäsittelyvaatimukset, henkilöstön koulutus, tuotannon jäljitettävyys, laadunvalvonta, säädöstenmukaisuus ja se, miten tulostin toimii vuorovaikutuksessa olemassa olevien jyrsintä- ja tavanomaisten laboratorioprosessien kanssa.
Lähteet
1. Hammashoidon 3D-tulostusteknologian yleiskatsaus.
2. Hammaslääketieteen 3D-tulostuksen työnkulkuviite.
3. Hammashoidon 3D-tulostus ja selkeä aligner-tuotannon työnkulkuviite.
4.Valokovettuva hampaiden 3D-tulostusprosessi, -laitteet ja työnkulkuopas.
5. Hammashoidon 3D-tulostuksen tuotantoprosessin yleiskatsaus.
6. Hammashoidon 3D-tulostuksen mallinnus- ja valmistustyönkulkuopas.


